Главная » Блог » Листогибочный станок с ЧПУ: устройство, классификация и технологии гибки металла
Листогибочный станок с ЧПУ: устройство, классификация и технологии гибки металла
Задать вопрос по товару Листогибочный станок с ЧПУ: устройство, классификация и технологии гибки металла
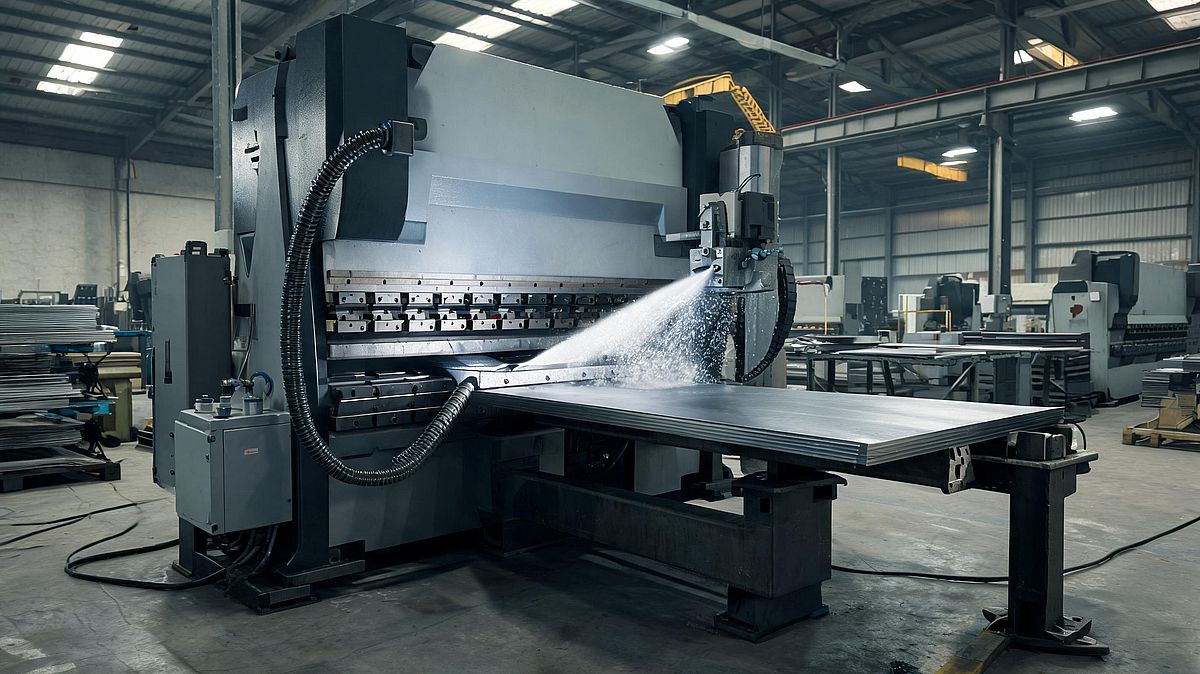
Листогибочное оборудование занимает ключевые позиции в современной металлообрабатывающей промышленности, строительной сфере и приборостроении. С помощью специализированных прессов и листогибов плоские металлической заготовки подвергаются пластической деформации, что позволяет серийно производить изделия сложной пространственной конфигурации с заданными параметрами точности. Современный листогибочный станок представляет собой высокотехнологичный комплекс, способный преобразовывать листовой прокат в готовые конструктивные элементы без нарушения целостности структуры металла.
Интенсивное развитие производственных технологий привело к тому, что подавляющее большинство современных листогибочных прессов оснащаются микропроцессорными блоками числового программного управления. ЧПУ координатно управляет положением задних упоров, глубиной хода пуансона и углом раскрытия матрицы, что существенно повышает производительность, минимизирует влияние человеческого фактора и гарантирует абсолютную повторяемость деталей в партии.
Классификация листогибочного оборудования по типу привода
Конструктивные особенности и эксплуатационные возможности листогибов напрямую определяются типом привода, используемого для создания усилия деформации. В современной практике применяются следующие основные разновидности оборудования:
Гидравлический листогибочный пресс. Настоящий технологический стандарт в тяжёлом и среднем машиностроении. Работа устройства основана на создании высокого давления масла в цилиндрах, что обеспечивает колоссальное усилие гибки, плавность хода балки и возможность работы с толстолистовым прокатом. Гидравлика позволяет производить высококачественные изделия с минимальными допусками на изгиб.
Пневматический листогиб. Функционирует за счёт энергии сжатого воздуха из пневматической сети предприятия. Главными достоинствами таких систем являются высокая скорость срабатывания исполнительных механизмов и чистота рабочей зоны. Основное ограничение заключается в невысоком максимальном усилии, из-за чего пневматические прессы не предназначены для обработки толстого металла и высокопрочных сплавов.
Электромеханические и сервоэлектрические станки. Приводятся в движение мощными электромоторами через редукторы или шарико-винтовые пары. Такие станки отличаются высокой энергоэффективностью, точностью позиционирования рабочих органов и экологичностью, однако также имеют ограничения по максимальной толщине обрабатываемого листа.
Для правильного выбора производственного оборудования на металлообрабатывающее предприятие необходимо сопоставить ключевые параметры основных типов систем в таблице:
Параметр оборудования
Гидравлический пресс
Пневматический листогиб
Электромеханический станок
Максимальное усилие гибки
От десятков до тысяч тонн
Малое и среднее
Низкое и умеренное
Точность позиционирования угла
Высокая (с обратной связью ЧПУ)
Средняя
Очень высокая (микронная точность)
Толщина обрабатываемого металла
Широкий диапазон (от тонкого листа до толстой брони)
Тонкий листовой металл
Тонкий и средний листовой металл
Энергоэффективность
Умеренная (постоянная работа гидростанции)
Зависит от компрессорной станции
Высокая (энергия потребляется только при движении)
Особенности рабочего процесса и влияние термических факторов
Технологический процесс гибки листового металла основан на упругопластической деформации материала. Массивная гибочная балка станка жёстко фиксирует заготовку в нижней части пресса, после чего верхний инструмент под колоссальным давлением вдавливает лист в матрицу по заданной траектории. В процессе интенсивной высокоскоростной деформации толстостенных заготовок из легированных сталей или титановых сплавов неизбежно выделяется значительное количество тепла в зоне контакта инструмента и металла.
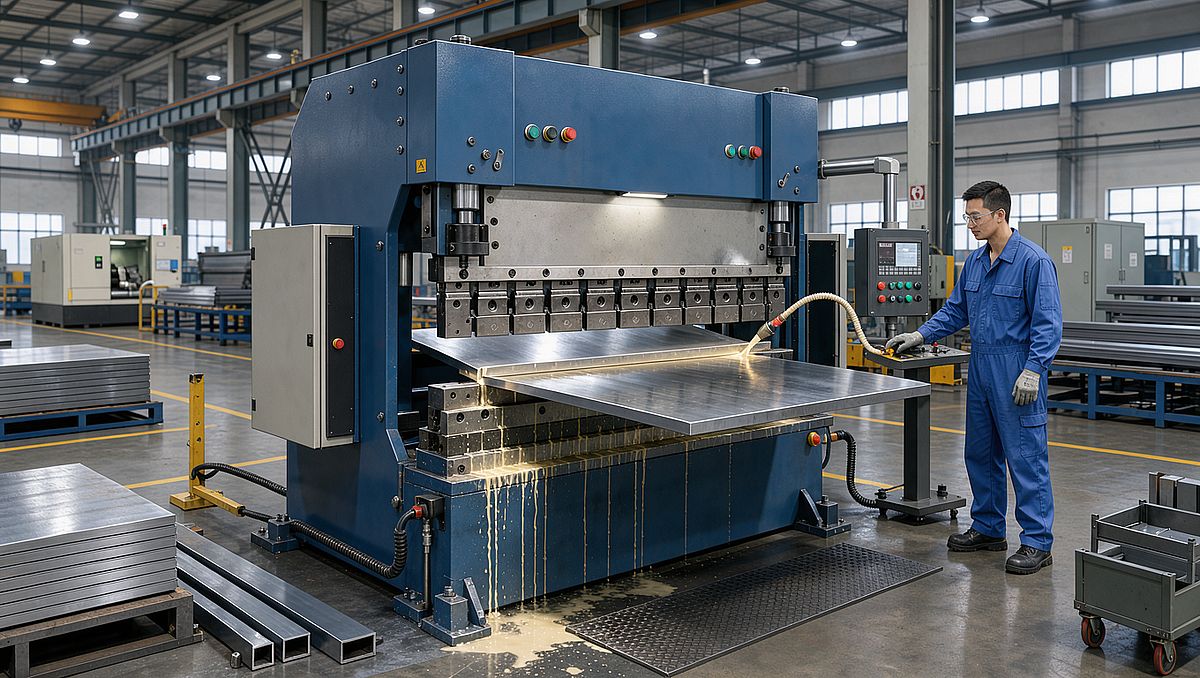
Для предотвращения термической деформации заготовки, снижения коэффициента трения и критического износа дорогостоящей инструментальной оснастки (пуансонов и матриц) на современных автоматизированных линиях применяют специализированные смазочно-охлаждающие жидкости.
Применение смазочно-охлаждающих жидкостей и смазок при гибке металла
Хотя смазочно-охлаждающие жидкости и технологические смазки традиционно ассоциируются с резанием и точением, их использование в процессах прецизионной гибки листового проката играет важнейшую роль. В момент погружения пуансона в матрицу под колоссальным давлением между инструментом и заготовкой возникает интенсивное трение скольжения, способное повредить поверхность металла и ускорить износ дорогостоящей оснастки.
Внедрение специализированных смазочных материалов в технологический процесс гибки позволяет успешно решать следующие задачи:
Снижение контактных нагрузок и коэффициента трения, что исключает появление царапин и задиров на лицевых поверхностях нержавеющей стали, алюминия и оцинкованного железа.
Предотвращение налипания микрочастиц обрабатываемого материала на кромки пуансона и рабочие радиусы матриц.
Стабилизация усилий деформации и повышение точности выдерживания заданного угла изгиба при серийном выпуске деталей.
Для тяжёлых режимов гибки высокопрочных конструкционных сталей применяют специальные масляные составы и пасты, образующие прочную защитную плёнку, способную выдерживать экстремальное давление без разрыва. Это гарантирует увеличение ресурса инструментальной оснастки и стабильное качество готовой продукции на производстве.
Сферы применения листогибочных станков
Широкий модельный ряд листогибочного оборудования позволяет успешно решать производственные задачи в самых разных отраслях индустрии. Основными направлениями использования прессов являются:
Производство металлических корпусных изделий, шкафов управления, электротехнических щитов, сейфов и элементов торгового оборудования.
Изготовление сложных компонентов систем вентиляции, кондиционирования, дымоходов, водосточных систем и фасонных кровельных материалов.
Автомобилестроение, выпуск деталей кузовов, рамных профилей, кронштейнов и усилителей для коммерческого и легкового транспорта.
Строительная отрасль, создание фасадных кассет, профилированных металлических панелей, элементов быстровозводимых зданий и ангаров.
Мнение эксперта
Главный инженер завода технологической оснастки: «Современное производство листового металла уже невозможно представить без прецизионных гидравлических прессов с ЧПУ. Главный залог получения качественного изделия без трещин на внешнем радиусе гиба — это строгий расчёт коэффициента пружинения материала и правильный подбор радиуса инструмента. Кроме того, при интенсивной серийной гибке высокопрочных конструкционных сталей критически важно использовать качественные смазочно-охлаждающие материалы и смазки, снижающие контактные напряжения на кромках пуансона до 30%, что многократно увеличивает ресурс дорогостоящей оснастки».
Немецкий производитель смазочных материалов Zeller+Gmelin расширяет ассортимент продукции и получает новые официальные одобрения автопроизводителей. ...
Надёжность, эффективность и спорт — в одной новости. Zeller+Gmelin представляет три ключевых решения: универсальные масла для резки Multicut Ultra SE ...
Компания стала официальным спонсором команды Hahn Racing в международном сезоне гонок на грузовиках 2026 года, где бренд впервые вышел на трассу на ...
Ваш вопрос успешно отправлен. Спасибо!
Листогибочный станок с ЧПУ: устройство, классификация и технологии гибки металла
Листогибочное оборудование занимает ключевые позиции в современной металлообрабатывающей промышленности, строительной сфере и приборостроении. С помощью специализированных прессов и листогибов плоские металлической заготовки подвергаются пластической деформации, что позволяет серийно производить изделия сложной пространственной конфигурации с заданными параметрами точности. Современный листогибочный станок представляет собой высокотехнологичный комплекс, способный преобразовывать листовой прокат в готовые конструктивные элементы без нарушения целостности структуры металла.
Интенсивное развитие производственных технологий привело к тому, что подавляющее большинство современных листогибочных прессов оснащаются микропроцессорными блоками числового программного управления. ЧПУ координатно управляет положением задних упоров, глубиной хода пуансона и углом раскрытия матрицы, что существенно повышает производительность, минимизирует влияние человеческого фактора и гарантирует абсолютную повторяемость деталей в партии.
Классификация листогибочного оборудования по типу привода
Конструктивные особенности и эксплуатационные возможности листогибов напрямую определяются типом привода, используемого для создания усилия деформации. В современной практике применяются следующие основные разновидности оборудования:
Гидравлический листогибочный пресс. Настоящий технологический стандарт в тяжёлом и среднем машиностроении. Работа устройства основана на создании высокого давления масла в цилиндрах, что обеспечивает колоссальное усилие гибки, плавность хода балки и возможность работы с толстолистовым прокатом. Гидравлика позволяет производить высококачественные изделия с минимальными допусками на изгиб.
Пневматический листогиб. Функционирует за счёт энергии сжатого воздуха из пневматической сети предприятия. Главными достоинствами таких систем являются высокая скорость срабатывания исполнительных механизмов и чистота рабочей зоны. Основное ограничение заключается в невысоком максимальном усилии, из-за чего пневматические прессы не предназначены для обработки толстого металла и высокопрочных сплавов.
Электромеханические и сервоэлектрические станки. Приводятся в движение мощными электромоторами через редукторы или шарико-винтовые пары. Такие станки отличаются высокой энергоэффективностью, точностью позиционирования рабочих органов и экологичностью, однако также имеют ограничения по максимальной толщине обрабатываемого листа.
Для правильного выбора производственного оборудования на металлообрабатывающее предприятие необходимо сопоставить ключевые параметры основных типов систем в таблице:
Параметр оборудования
Гидравлический пресс
Пневматический листогиб
Электромеханический станок
Максимальное усилие гибки
От десятков до тысяч тонн
Малое и среднее
Низкое и умеренное
Точность позиционирования угла
Высокая (с обратной связью ЧПУ)
Средняя
Очень высокая (микронная точность)
Толщина обрабатываемого металла
Широкий диапазон (от тонкого листа до толстой брони)
Тонкий листовой металл
Тонкий и средний листовой металл
Энергоэффективность
Умеренная (постоянная работа гидростанции)
Зависит от компрессорной станции
Высокая (энергия потребляется только при движении)
Особенности рабочего процесса и влияние термических факторов
Технологический процесс гибки листового металла основан на упругопластической деформации материала. Массивная гибочная балка станка жёстко фиксирует заготовку в нижней части пресса, после чего верхний инструмент под колоссальным давлением вдавливает лист в матрицу по заданной траектории. В процессе интенсивной высокоскоростной деформации толстостенных заготовок из легированных сталей или титановых сплавов неизбежно выделяется значительное количество тепла в зоне контакта инструмента и металла.
Для предотвращения термической деформации заготовки, снижения коэффициента трения и критического износа дорогостоящей инструментальной оснастки (пуансонов и матриц) на современных автоматизированных линиях применяют специализированные смазочно-охлаждающие жидкости.
Применение смазочно-охлаждающих жидкостей и смазок при гибке металла
Хотя смазочно-охлаждающие жидкости и технологические смазки традиционно ассоциируются с резанием и точением, их использование в процессах прецизионной гибки листового проката играет важнейшую роль. В момент погружения пуансона в матрицу под колоссальным давлением между инструментом и заготовкой возникает интенсивное трение скольжения, способное повредить поверхность металла и ускорить износ дорогостоящей оснастки.
Внедрение специализированных смазочных материалов в технологический процесс гибки позволяет успешно решать следующие задачи:
Снижение контактных нагрузок и коэффициента трения, что исключает появление царапин и задиров на лицевых поверхностях нержавеющей стали, алюминия и оцинкованного железа.
Предотвращение налипания микрочастиц обрабатываемого материала на кромки пуансона и рабочие радиусы матриц.
Стабилизация усилий деформации и повышение точности выдерживания заданного угла изгиба при серийном выпуске деталей.
Для тяжёлых режимов гибки высокопрочных конструкционных сталей применяют специальные масляные составы и пасты, образующие прочную защитную плёнку, способную выдерживать экстремальное давление без разрыва. Это гарантирует увеличение ресурса инструментальной оснастки и стабильное качество готовой продукции на производстве.
Сферы применения листогибочных станков
Широкий модельный ряд листогибочного оборудования позволяет успешно решать производственные задачи в самых разных отраслях индустрии. Основными направлениями использования прессов являются:
Производство металлических корпусных изделий, шкафов управления, электротехнических щитов, сейфов и элементов торгового оборудования.
Изготовление сложных компонентов систем вентиляции, кондиционирования, дымоходов, водосточных систем и фасонных кровельных материалов.
Автомобилестроение, выпуск деталей кузовов, рамных профилей, кронштейнов и усилителей для коммерческого и легкового транспорта.
Строительная отрасль, создание фасадных кассет, профилированных металлических панелей, элементов быстровозводимых зданий и ангаров.
Мнение эксперта
Главный инженер завода технологической оснастки: «Современное производство листового металла уже невозможно представить без прецизионных гидравлических прессов с ЧПУ. Главный залог получения качественного изделия без трещин на внешнем радиусе гиба — это строгий расчёт коэффициента пружинения материала и правильный подбор радиуса инструмента. Кроме того, при интенсивной серийной гибке высокопрочных конструкционных сталей критически важно использовать качественные смазочно-охлаждающие материалы и смазки, снижающие контактные напряжения на кромках пуансона до 30%, что многократно увеличивает ресурс дорогостоящей оснастки».